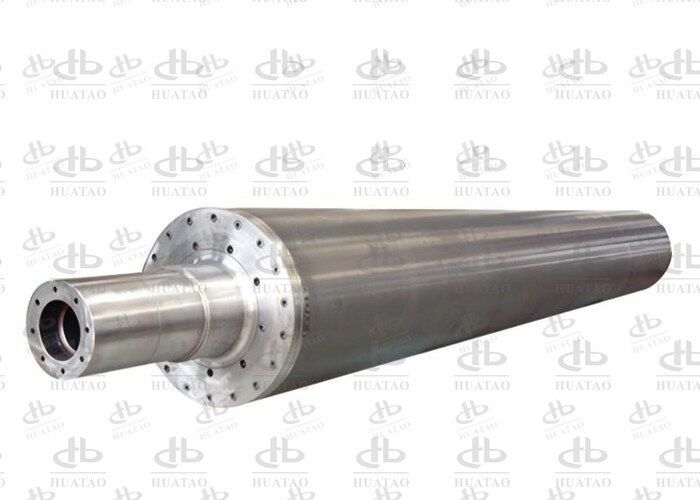
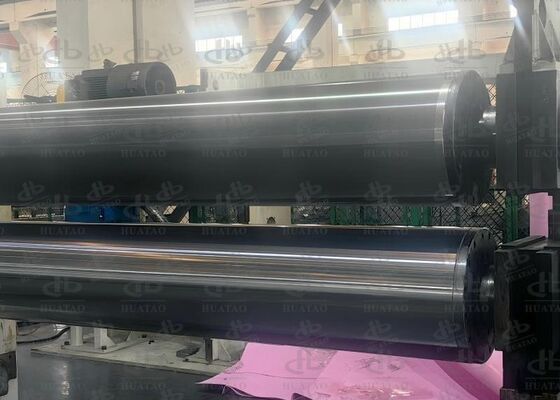
クイックアンサー
カレンダー加工された不織布の光沢スポットと焦げ跡は、どちらもウェブ表面でのエネルギー線量障害です。光沢は表面繊維が溶融し、流れ、平らにプレスされたときに現れ、焦げ跡は同じ表面が溶融から酸化に移行したときに現れます。カレンダーニップでは、ウェブはわずか2〜5ミリ秒しか接触せず、熱は13〜20マイクロメートルしか浸透しないため、結果は3つの変数によって決まります。接触線での鋼の温度、局所的な接触圧力、および滞留時間です。クロスフェイスプロファイルを±1.5℃以内に保ち、クラウンを実際の線荷重に合わせ、停止中はニップを開いたままにしてください。この欠陥は通常1シフト以内に解消されます。
主なポイント
・光沢は光学的な表面変化であり、それ自体では構造的な過剰結合を証明するものではありません。引き裂きおよび伸長試験でそれを決定します。
・クロスフェイス偏差が±2℃を超える場合は所見であり、±4℃を超える場合は目に見える帯の原因となります。
・2,500 mmのフェイス幅で0.03 mmのクラウン誤差は、エッジのニップ圧力を結合しきい値を下回る可能性があります。
・ライン速度が倍増すると滞留時間が半分になるため、温度補正オペレーターが適用する補正は通常大きすぎて、次の欠陥を引き起こします。
・シェル上の炭化ポリマーは断熱材となり、周囲の鋼よりも高温で動作し、ウェブに鏡像を印刷します。
・ニップを閉じた状態でロールが熱いまま停止すると、一方のロール円周と正確に一致する焦げ跡が残ります。
・均一性、荷重時のクラウン、ホットランアウト、バランスは、注文書に記載され、ロールと一緒に発送される書類で検証される必要があります。
サマリーテーブル:欠陥の署名と最初のチェック
| 署名 |
境界 |
位置 |
可能性のあるメカニズム |
最初のチェック |
| サテンバンド |
20〜50 mmでフェード |
固定レーンまたは両エッジ |
クロスフェイス温度偏差 |
赤外線スキャン(3〜5 rpm) |
| 光沢、ハードエッジ |
シャープで触知可能 |
固定、しばしば斜め |
しわ、圧力スパイク、異物チップ |
ニップ印象、ウェブパス |
| パターン形状の光沢 |
パターンに従う |
パターンで繰り返す |
摩耗したランドエリア |
斜め光下でのパターン深度 |
| 周期的なパッチ |
シャープ |
1回転あたり1回 |
シェル損傷、堆積物、熱ランアウト |
ホットランアウト測定 |
| 全幅の黄変 |
シャープ、ニップ形状 |
全幅または部分幅 |
閉じたニップでの待機 |
生産停止ログ |
| レーン内の暗い斑点 |
小さく、不規則 |
固定レーン |
炭化堆積物 |
視覚チェック(60〜80℃) |
定義
光沢欠陥は、鏡面反射の局所的な上昇であり、参照サンプルに対して60°光沢単位の増加として測定され、ニップでの繊維の平坦化、フィルム形成、またはパターン転写によって引き起こされます。焦げ欠陥は、熱酸化または鎖切断によって引き起こされる色の変化(黄色、琥珀色、茶色、または黒色)であり、時にはロールから転写された炭化残渣を伴います。光沢は表面の再編成であり、焦げは化学的劣化です。
動作原理
結合エネルギーは、接触温度、接触圧力、および接触時間の積です。接触時間はニップ幅を線速度で割ったものです。8 mmのニップが150 m/minでは3.2 ms、300 m/minでは1.6 msになります。熱は拡散係数×時間の平方根で拡散し、ポリオレフィンでは0.1 mm²/sで3.2 msで約18マイクロメートル、1.6 msで12.6マイクロメートルになります。2デニールの繊維は約17マイクロメートルです。
ロールに接触する繊維の外層のみが結合温度に達します。したがって、結合は平均ウェブ温度ではなくロール表面に依存し、表面温度または接触圧力の局所的な変動は、結合品質と外観の変動として直接現れます。結合されていない」と「艶出し」の間のエネルギーウィンドウは、固定滞留時間では表面温度の10〜15℃しかないことが多いため、わずかなプロファイル誤差でも、それ以外は許容可能なロールに目に見える欠陥が生じます。
正しいプロファイル制御の利点
・不良品の発生率が高くなります。欠陥はソースで除去されるため、ワインダーで選別する必要がなくなります。
・プロセスウィンドウが広がるため、速度変更でレシピを書き直す必要がなくなります。
・清掃間隔が長くなります。均一な表面温度が局所的な劣化を軽減するためです。
・エネルギー消費量が少なくなります。均一なロールは、冷たいエッジを隠すために設定値を上げる必要がないためです。
・その後のすべてのメンテナンス決定のための文書化されたベースライン。
用途と感度
衛生用スパンボンドおよびSMSは、欠陥が消費者に見えるため、光沢に対して最も敏感です。医療用生地は変色を完全に拒否します。ろ過メディアは透過率で反応します。艶出しパッチは気孔率を崩壊させるためです。ジオテキスタイルは外観の変動を許容しますが、滞留時間が長い低速での焦げに脆弱です。自動車内装グレードは、完成部品の色ずれとしてパターン光沢の変動を読み取ります。
材料比較
| オプション |
表面温度 |
均一性 |
強み |
限界 |
| オイル加熱鋼ロール |
最大250℃ |
±2〜3℃ |
安定した高い熱質量 |
加熱が遅い、エッジ損失 |
| 誘導加熱ロール |
最大275℃ |
±1〜1.5℃(ゾーン別) |
高速応答、ゾーン制御 |
制御の複雑さ |
| カートリッジまたはロッドヒーター |
最大200℃ |
±4〜6℃ |
低資本、レトロフィット |
広いフェイスでは不均一 |
| 硬質クロムシェル |
— |
— |
耐摩耗性、修理可能 |
磨きすぎると艶が出る |
| セラミックコーティングシェル |
— |
— |
非粘着性、高い耐摩耗性 |
高コスト、専門的な修理 |
| ゴムまたはPUカウンターロール |
— |
— |
均一なニップ、パターンを保護 |
摩耗と硬度のドリフト |
アプリケーション比較
| アプリケーション |
支配的な障害 |
優先仕様 |
二次 |
| 衛生用スパンボンド |
エッジ光沢帯 |
均一性±1.5℃ |
荷重時のクラウン |
| 医療用SMS |
焦げ斑点 |
表面清浄度、非粘着性 |
清掃手順 |
| ろ過メディア |
艶出しパッチ |
ニップ均一性、ランド制御 |
パターン深度 |
| スパンレース |
パターン光沢、ドラムマーク |
ドラム同心度 |
ウェブ張力 |
| ジオテキスタイル |
低速での焦げ |
滞留時間管理 |
加熱応答 |
| 自動車内装 |
光沢の不一致 |
全幅均一性 |
仕上げの一貫性 |
選択ガイド
1. 作業幅対フェイス幅。フェイス幅は、トリム許容範囲だけ作業幅を超えている必要があります。エッジ効果はそのマージンに存在します。ウェブと同じ幅のロールは、端が常に熱くなります。
2. 温度と加熱速度。誘導加熱は数分で応答します。オイルシステムは熱衝撃を避けるために制御されたウォームアップが必要です。
3. 線荷重(N/mm)。総荷重に変換し、シェル、ベアリング、クラウンが定格内であることを確認します。熱結合用の「誘導カレンダーロール」には、クラウン図面が付属しているはずです。4. カウンターロールの種類。
カバー付きカウンターロールはニップを広げ、圧力を均一にしますが、硬度のドリフトと温度上限をもたらします。5. 彫刻入りまたはプレーン。
彫刻入りシェルには、ランド率、深さ、彫刻後のコーティングを指定する必要があります。パターンオプションについては、「エンボス加工カレンダーロール」の範囲を参照してください。6. ドキュメント。熱マップ(ホット)、荷重時のニップ印象、ランアウトチャート(ホット)、バランスレポート、材料証明書。調達ガイド
防止したい欠陥を寸法だけでなく記載してください。「カレンダーロール、フェイス幅2,600 mm」は汎用品を連想させますが、「熱結合カレンダーロール、作業幅2,500 mm、線荷重80 N/mm、表面温度190℃、クロスフェイス均一性±1.5℃(温度時)、図面に基づくクラウン、ホット時のTIR≤0.02 mm、350 m/minでのG2.5」はエンジニアリング製品を連想させます。受け入れ試験とその立会人を指名してください。均一性は、定常状態、生産温度、ロール回転数3〜5 rpmで、フェイス全体で少なくとも20点、両端で実証されます。ニップ印象は、カウンターロールを取り付けた状態で定格荷重で取得されます。ランアウトは温度で記録されます。バランスグレードは最大動作速度を参照します。書面でリリース戦略を要求してください。コーティングの種類と厚さ、清掃ツール、溶剤適合性、清掃温度です。シェルが仕様を下回るコーティング厚さまたはケース深さになる前に、何回の再研磨が可能か尋ねてください。カレンダーロールは、その最も弱いアクセサリーと同じくらいしか利用できないため、スペアパーツリストを要求してください。
最後に、試運転チェックリストを要求してください。熱マップ、印象、ランアウト、初回製品の光沢測定値です。性能の低い新しいロールのほとんどは、古いクラウンの仮定と古いセンサーオフセットで取り付けられています。
障害解析
症状
メカニズム
証拠
アクション
| エッジ光沢帯 |
中央温度より高いエッジゾーン |
赤外線マップは端が5〜10℃高いことを示す |
エッジ設定値を下げる、確認する |
| 1つのレーンでの光沢 |
局所的な圧力のピーク |
印象は重い線を示す |
再研磨、再クラウン |
| 繰り返すパッチ |
堆積物、へこみ、熱ランアウト |
間隔が円周に等しい |
清掃、ホット時の検査、再研磨 |
| 斜めのしわ |
厚さの倍増したしわ |
上流のウェブパスチェック |
張力とスプレッダーを修正する |
| 停止後の茶色いパッチ |
待機時の熱浸漬 |
停止ログ |
ニップを開き、120℃まで冷却する |
| 全幅の黄変 |
劣化範囲を超えるフェイス |
センサーオフセットテスト |
再調整、設定値を下げる |
| 速度変更後の光沢 |
滞留時間が増加 |
滞留時間計算 |
速度ごとにレシピをロックする |
| メンテナンスガイド |
シフトごと: |
斜め光下でシェルを検査し、60〜80℃で適合溶剤で拭き、停止中にニップが開くことを確認し、ハンドヘルド参照と比較してディスプレイを確認します。 |
毎週: |
回転ジョイントの漏れと振動をチェックし、圧力フィルムでニップ荷重キャリブレーションを確認し、5か所のフェイス温度を記録し、エッジトリム品質を検査します。
毎月:温度での完全な赤外線マップ、4ステーションでのランアウト、ベアリング振動スペクトル、清掃間隔と欠陥数の比較レビュー。
毎年:ニップ印象からのクラウン検証、コーティング厚さ測定、バランスチェック、および測定されたランアウト傾向に基づいた再研磨の決定。
ケーススタディ:3.2 mスパンボンドラインでの40 mmエッジバンド毎分280 mで18 gsmのスパンボンドを製造している衛生用品メーカーは、両エッジに40 mmの光沢帯があると報告しました。光沢は中央より11単位高く、エッジ引張強度は中央より14%高く、エッジ引き裂き強度は20%低かったです。表面欠陥スクラップは4.1%でした。
190℃での赤外線マップは、外側120 mmが9℃高く動作していることを示しました。70 N/mmでのニップ印象は、エッジ圧力が中央より12%低いことを示しました。これは、より軽い荷重用にカットされたクラウンでした。エッジゾーンは8℃削減され、シェルは実際の線荷重に合わせて再クラウンされ、堆積物が同じレーンで見つかったため、清掃間隔は24時間から8時間に短縮されました。光沢デルタは最初の生産日で11から3単位に減少し、エッジ対中央の引張強度のばらつきは4%に狭まり、4週間でスクラップは0.9%に減少しました。樹脂、速度、パターンは変更されませんでした。
よくある質問
1. 強度問題なしで光沢は発生しますか?
はい。特に細デニールのウェブでは、結合点が正しいままでも、わずかに艶が出ることがあります。まず引き裂きと伸長を確認してください。変化がない場合は、問題は化粧的なものですが、顧客にはまだ見えます。
2. なぜランの開始時にのみ欠陥が発生するのですか?
シェル、カウンターロール、ウェブパスは異なる速度で安定温度に達するため、最初の50〜200 mは有効表面温度が異なる場合があります。フェイスが設定値の3℃以内になるまで、ニップを開いた状態でウォームアップしてください。
3. 設定値は融点163℃に対して165℃ですが、なぜ焦げが発生するのですか?
表示値は接触表面温度ではないためです。ジャーナルに取り付けられたセンサーまたはサブサーフェスセンサーは、一般的に6〜12℃低く読み取るため、実際の表面温度は約175℃になります。3か所の接触熱電対で確認してください。
4. ミラー仕上げは光沢を引き起こしますか?
引き起こす可能性があります。非常に細かい仕上げは熱伝達を改善しますが、溶融ポリマーの接着性を高め、堆積物と光沢の転写を増加させます。リリースコーティングを備えた0.2〜0.3マイクロメートルの制御されたRaが、より良い妥協点です。
5. クラウンの誤りと不均一な加熱をどのように区別しますか?
クラウン誤差は対称的で、両エッジに均等に影響し、ゾーン設定値の変更に応答しません。熱誤差は数分で応答します。ニップ印象は1回の測定でそれらを分離します。
6. 焦げは常にロールのせいですか?
いいえ。乾燥しすぎたウェブ、汚染された再生材、マスターバッチ凝集物は、通常の表面温度で焦げます。欠陥がロールの位置ではなく材料ロットに従う場合は、樹脂と乾燥機を確認してください。
7. 停止中の温度は?
軟化点以下。ポリプロピレンウェブでは約120℃。ニップを開き、ロールをジョギングさせます。実際のシースポリマーで検証してください。コPETシースは120℃よりはるかに低い温度で軟化するためです。
8. シェルはいつ再研磨すべきですか?
カレンダーではなく、ランアウトの傾向で判断します。ホット時のTIRが0.03 mmを超えた場合、またはゾーン設定で光沢のばらつきを修正できなくなった場合、再研磨が必要です。仕様を下回る前に、残りのコーティング厚さを追跡して交換を計画してください。
結論
光沢と焦げはウェブ表面でミリ秒単位で決定されるため、レシピの問題というよりは仕様の問題です。うまくいくシーケンス:ホット時のフェイス温度をマッピングし、荷重時のニップ印象を取得し、同じサンプルで光沢と引き裂き強度を測定し、次に1つの変数を変更して結果を記録します。工学的な背景は「電磁誘導加熱ロール」ガイドにあり、各プロセス段階のロール範囲は「スパンボンド不織布ロール」および「スパンレース不織布ロール」の下にリストされています。堆積物が熱プロファイルよりも問題となる場合は、「セラミックコーティングロール」表面が接着挙動を変更し、「誘導加熱カレンダーロール」が起動時の応答時間を短縮し、より広範な「不織布産業」セクションが隣接するプロセス段階をカバーします。ハイドロエントングルウェブ上のパターン関連光沢は、通常、「スパンレースドラム」シェルまたは下流の「エンボス加工ロール」に起因します。
関連資料
・製品範囲:「スパンボンド不織布ロール」、「クロムドラフトロール」、「シリンダーロール」
・プロセス背景:「不織布産業」、「業界ブログ」
・広幅フェイスの経験:「クロムメッキチルロール:7.4 m BOPPライン」

 メッセージは20〜3,000文字にする必要があります。