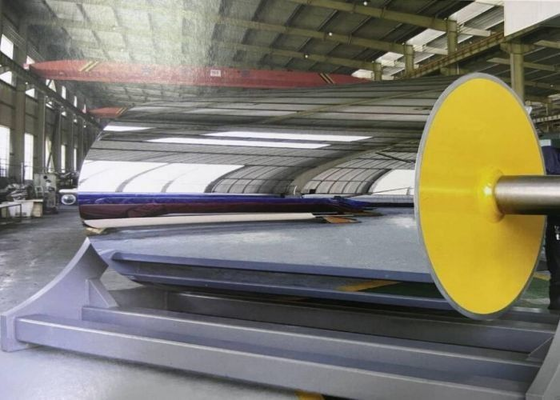
双殻対単殻冷却ロール: 高速フィルム挤出のための完全なガイド
迅速 な 答え
二重殻冷却ロールは,溶接した螺旋回転式バフルが内核と薄い外殻の間の隙間を連続した狭いチャネルに変えてくれる二壁冷却ロールである.中核は折りたたみの負荷を運ぶからです25~40 mm の代わりに 8~15 mm になり,チャネルが閉ざされているため,冷却液の速度は熱伝送表面に対して 1.5~3 m/s に留まります.結果として,効率的な熱伝達係数が30%~50%向上し,横断網の均一性は ±1°Cこれは,広い網で約250m/min以上,通常は非光学グレードでは150m/min以下では支払う価値があります.
主要 な 教訓
■ 熱性能は直径ではなく 殻の厚さと冷却液の速度によって決まります
■ 平均気温ではなく,クロスウェブの均一性によって,霧,計量,結晶性が決定される.
■ 二重回路は開いた空洞よりも 3~6倍の圧力を下げる
■ 狭いチャネルはまず汚れがちで ブラシが取れないので フィルタリングは設計の必須条件です
■ "ダブルシェル"は家族を表す.ピッチプロファイルと溶接品質が結果を決定します.
■ 負荷,生産樹脂,生産流量で受容量を測定しなければならない.
概要表
|
ポイント
|
記述
|
|
機能
|
溶けたまたは半溶けたポリマー網から制御された熱除去
|
|
建設
|
外部作業シェル + 内部のコア + 溶接された螺旋バフル
|
|
外殻の厚さ
|
フィルムの大部分に 8~15mm
|
|
内核
|
構造; シェルフと折りたたみ,ニップ負荷を共有
|
|
チャンネル速度
|
1壁に渦巻く
|
|
表面
|
硬クロム 80 ‰ 150 μm 800 ‰ 1,000 HV
|
|
終わって
|
Ra 0.02~0.05 μm (BOPP/CPP); 0.005~0.02 μm (BOPET); ≤0.01 μm (光学)
|
|
統一性
|
±1 °C 典型的な; ±0.5 °C 変動ピッチ
|
|
圧力低下
|
3~6倍相当の開いた空洞
|
|
使用寿命
|
10~15年 処理された水と脱垢で
|
定義
A double-shell chill roll — also called a double-jacketed or spiral-baffle cooling roll — is a heat-transfer roll in which the coolant does not occupy a free internal volume but is constrained to a helical path between two concentric cylinders外側のシリンダーは作業面であり,内側のシリンダーは構造面であり,両側を溶接した螺旋式バフルは流量経路とロールの硬さの両方を決定する.
ローリングは3つの隣接設計と異なる.単殻または開き空洞のロールは1つの壁と空っぽの内部を有する.外壁に穴を掘るロールは厚い壁の表面に近い穴を掘る.多ゾーンロールは,プロファイリングのための独立制御回路に顔を分割しますフィルム鋳造の主要な選択は,熱伝達,均質性,製造可能性をバランスさせるからです.
作業原理
4つの抵抗
ポリマーの熱は,連続して:網と殻の間の接触インターフェイス,クローム層,殻の壁,冷却液の境界層を横切らなければならない.
接触インターフェイスは通常最大のもので,最も無視されています. 滑らかなロールと速く動く網の間に閉じ込められた空気は優れた隔熱器です.その層を崩壊させるために存在していますロールデザインは 欠陥を補わない
クローム層は80~150μmでは抵抗が少ないが,解脱,磨き,そして,その仕上げを通して,霧として現れる核化行動を支配する.
壁の定義は,導電率で割った厚さです. 12mmの殻が同じ直径と流れで 32mmの殻を上回る理由,そして内部構造的サポートが熱特性である理由,機械的なだけでなく.
冷却液境界層項は,局所熱伝達係数とは逆である.低速度では,壁に対する温水膜は厚くて安定している.狭いチャネルでは5°3m/sで薄く,絶えず更新されます.
チャンネルの役割
閉ざされた螺旋チャネルは 3つの機能があります 閉ざされた螺旋チャネルは 3つの機能があります 閉ざされた螺旋チャネルは 3つの機能があります境界層は端から端まで薄くなります表面に沿ってリードを徐々に短縮することで 冷却液の温度上昇を抵消します表面のプロフィールを平ら化し,そうでなければ入口から出口まで傾斜する.
サイズの算数
必要な熱除去は,質量流量 × 固有熱 × 許容温度低下である.ポリプロピレンの場合は,結晶化の潜在熱を加えなければならない.省略すると,BOPPの関税は15~25%減額される.接触時間は,ラディアン × 半径 ÷ 鋳造速度で包装角である.冷却液の流れは,課金と許容温度上昇から,チャネル速度は,流れとチャネル横断から生じる.
3つのチェックで,ほとんどのサイズエラーが検出されます. 計算では最大流量で最も厚いシートが使用されているか. 季節的に最も高い冷却液の温度を使用されているか.この流れでは,この波動の波動範囲内にとどまりますか??
利益
■ 表面面積単位あたりの高熱流量により,質が安定した高鋳造速度に対応する.
■ クロス・ウェブの均一性を強化し,ゲージの変動,霧や縁のトリミングを減らす.
■ 起動時やグレード変更時に反応が速く,作業シェルが質量が少なくなるからです.
■ 季節的な水温の遠足では 行動が良くなります
■ 測定し実行できる性能仕様で 次元的な仕様ではなく
申請
二重シェル冷却ロールはBOPPとBOPET鋳造セクション,CPPとPE鋳造ライン,光学フィルム,リチウム電池分離フィルム,挤出コーティングおよびラミネーション冷却ドラムに標準です.表面の質が重要な場合.
狭い変換線,長い接触距離を持つ遅いシート線,および ±3 °Cが許容される非光学包装品種では,彼らはあまり説得力がない.
材料 の 比較
|
殻材料
|
導電性
|
腐食行為
|
いつ選ぶか
|
|
炭素鋼
|
高い
|
処理された水と抑制の必要性
|
標準映画キャスティング
|
|
合金鋼 (鍛造)
|
高い
|
治療が上手
|
厚くて重荷の巻物
|
|
ステンレス鋼
|
約3分の1を下回る
|
すごい
|
攻撃的な水化学,食物接触
|
|
クロム化炭素鋼
|
高層 (薄層)
|
良い表面保護
|
フィルムグレードのデフォルト
|
|
セラミック/カービッドで覆い
|
適度
|
非常に高い
|
アブラシブまたは高粘着性網
|
応用比較
|
フィルム
|
消す感度
|
統一性目標
|
終わって
|
デザインメモ
|
|
BOPP
|
適度
|
±1 °C
|
Ra 0.02×0.05 μm
|
4m以上の網の変形ピッチ
|
|
BOPET
|
高い
|
±0.5°C
|
Ra 0.005 〜0.02 μm
|
消化速度は,無形物質を固定する
|
|
CPP
|
適度
|
±1°C2°C
|
Ra 0.02×0.05 μm
|
放出行動が決定的
|
|
オプティカル
|
非常に高い
|
±0.5 °C
|
Ra ≤0.01 μm
|
G1.0 バランス,流出 ≤0.01 mm
|
|
分離機
|
非常に高い
|
±0.5 °C
|
Ra ≤0.01 μm
|
清潔性と過濾が重要
|
産業用アプリケーションマトリックス
|
ステージ
|
ロール
|
双面優待
|
|
キャスティング
|
鋳造ロール そして冷却ロール
|
線内の最大熱流量
|
|
MDの方向性
|
MDO 前熱ロール
|
広範囲にわたって温度が均等である
|
|
MD ストレッチ
|
MDO ストレッチロール
|
首を絞らずに安定した引力
|
|
コーティング/ラミネーション
|
フィルム変換ロール
|
巻き込み前に速やかに設定する
|
|
巻き込み
|
冷却ロールは,巻き機の前で冷却
|
ブロックや望遠鏡を遮断する
|
選択ガイド
6つの質問に順番で答えなさい.
1熱負荷は?流量,シート厚さ,溶融温度,必要な出口温度.PPの結晶化項を足す.
2最悪のケースは?最大の出力,最も厚いシート,最も暖かい冷却水.平均的な条件でサイズのロールは,押すと平均的な均一性を提供します.
3製品にはどの程度の均一性が必要ですか?一般パッケージでは ±2 °C,標準BOPPとBOPETでは ±1 °C,光学品種と分離品種では ±0.5 °C.
4幅が大きくて 音の高さが変化するのでしょうか?約4m以上では,ピッチが補正されない限り,均質ピッチのチャンネルは測定可能な入口から出口の傾きを示します.
5配達できるのか?6 8mのロールは,開いた空洞の3〜6倍の圧力低下で60 90 m3/hを必要とします.ポンプラベルではなくポンプ曲線を確認してください.
6水は処理されているか?フィルタリングと脱垢に予算を設定するか サービス間の間隔を短くします
についてBOPP 冷却ロールそしてPRS 冷却ロールこの6つの質問に対して 両方の建築を提示します
調達ガイド
RFQに以下を記載してください.
■ 税金表:ポリマーグレード,kg/hでの流量,鋳造シートの幅と厚さ,鋳造速度,溶融と出口温度,最も暖かい月の冷却液入口温度,およびセクションが空気ナイフを使用しているか,掃除箱や水浴
■ サイズ計算最悪の場合の組み合わせで 仮定を述べます
■ 流量と圧力低下パンプとパイプが確認できるように
■ チャンネルジオメトリ:発射数,ピッチプロファイル,チャネル横断,バフルの厚さ,溶接の準備と浸透.
■ シェル図:材料のグレードと証明書,壁厚さ,クロム仕様と厚さ範囲
■ 検査報告:電路の半径流出,円筒性,動的バランスグレード,クロムの厚さ,Raの痕跡,水静止またはヘリウム漏れ試験
■ 負荷時の受容プロトコル:熱対横断または赤外線スキャンで複数のクロスウェブ位置で,生産樹脂とスループットで.
能力のあるサプライヤーと組み立て業者を区別する4つの質問:彼らは既存のローラー引出で製造できますか?設計図なしでOEMの交換をサポートできますか専門的な産業用ロールメーカーが,形容詞ではなく文書で4つの質問に答えます.
コストと所有者総コスト
双殻ロールは,通常同じ寸法の単殻ロールの1.5×2.2倍にかかります.プレミアムで均一性を購入します.これは3つの経済的効果に変換されます:エッジ・トリムとゲージ・リジェートの減少光学品と金属化品の霧関連下降が減少し,暖かい天候で回転する代わりにライン速度を維持する能力.
圧力の低下によりポンプエネルギーが高くなり,水処理が弱ければ脱垢間隔が短くなり,バフル溶接が故障した場合の修理コストが高くなります実際には,広いBOPPまたはBOPETラインの返済は,エネルギーではなく,通常生産量と稼働時間によって左右されます.交換前に測定した均一性の問題がある場合,通常12〜24ヶ月間着陸します.
失敗分析
|
問題
|
可能性のある原因
|
推奨溶液
|
|
負荷下での端から端までの傾斜
|
表面に沿って冷却液の加熱; 広いロールで均質なピッチ
|
変数ピッチを指定し,経路間の流量分割を確認する
|
|
中央帯が熱くなっている
|
低速帯における沈殿物; バフルの横断を図る流れ
|
圧縮試験 100~200 μm フィルタリングを加える
|
|
何年もの間 働いていた後 突然 寒い帯が
|
バフル溶接器の疲労裂け
|
ボレスコプと圧力試験; 殻の修理または交換
|
|
放出痕,粘着,局所的な光輝の喪失
|
汚染されたまたは磨かれたクロム; 汚れによる局所的な熱点
|
清掃・再磨き,Raを測定,重荷で再スキャン
|
|
冷却容量の漸進的な損失
|
水面のスケールまたはバイオフィルム;フィルタが遮断されている
|
ログフローと ΔT; 脱水; 水処理を再開
|
|
振動と周期計帯
|
不均衡,ベアリングの磨き,関節の流出
|
バランスレポートの見直し,ベアリングの交換,調整の確認
|
|
水辺の穴
|
処理されていない水,溶接時に異なる金属カップル
|
化学制御と阻害剤; ステンレスシェル
|
|
サービス後に高圧低下
|
圧縮されたガスケット,誤った関節,部分的な詰まり
|
運用基準と比較し,取り外して検査する
|
メンテナンスのガイド
月間:ログ流量,入口温度,入口から出口 ΔT; 運用基準と比較. 恒定流量での減少 ΔT はフィルム品質の変化前の汚れを示します.
クォーターリー:クローム面を斜光照明で検査し,マーク,着用痕跡,縁の蓄積を確認し,フィルターの差圧を確認し,回転接頭が漏れや振動がないか確認する.
年間:動作速度で放射性流出と振動のシグネチャーを測定し,ベアリングの状態を確認し,修理後にバランスが漂っていないことを確認する.
2〜4年ごとに回路を脱垢する.この間隔は,水の硬さ,過濾品質,ループが閉ざされているかどうかによって異なります.殻材料に承認された脱垢方法を使用して徹底的に中和します.
原因不明のバンドでは熱故障を想定する前に電路の圧力をテストします. バフル溶接の亀裂は汚れの問題を模倣し,掃除はそれを修正しません.
ケース 研究
顧客タイプ:BOPP映画プロデューサー 東南アジア
フィルム12~18 μm 平面で金属化可能なBOPP,加えて金属化グレード.
運転条件:6鋳造幅0.8m,鋳造速度380m/min,時速2400kg,降雨季には冷却水28~32°C
問題:このラインは,単殻のオープン空洞冷却ロールを実行した.入口温度は0.3°C以内に設定値を保持したが,面面は負荷で3.8°Cの端から中心まで広がった.フィルムは,ドライブサイドから約900mmの繰り返しゲージバンドを運んだ.水温を24°Cに低下させることで,症状をわずかに軽減し,冷却器のエネルギーを増加させた.
診断:流量は45 m3/hで,開いた空洞では低速度であった.表面の中心部では低速度ゾーンでの堆積物と一致する最高温度を示した.5つの位置で熱対横断は,単純な入口から出口傾斜ではなく,中心熱プロフィールを確認.
解決策:同様の直径700mmと面長の2つの殻の冷却ロール,ピッチが変化するスピラルチャネル,外殻14mm,G1.0バランス,Ra0.02μmクロム.チャンネル速度を維持するために流量68m3 / hに上昇150 μmのフィルタリングスライドを回転関節の上流に設置した.
結果:負荷下での拡散は0.9°Cに低下した.プロフィールスキャンから計測帯が消えた.金属化品種の霧は約0.4パーセントポイント改善された.熱い天候で 20 m/min の前回転なしで 380 m/min を保持した生産量とエネルギーに14ヶ月で返済が計算され,最初の脱垢は26ヶ月で必要でした.ケース 研究図書館クロム付冷却ロール 南米 7.4m BOPPケースそして耐腐食冷却ロール: 北米 8.7m BOPPケース.
よくある質問
二重殻の冷凍ロールは 一つの殻のロールより常に良いですか?
熱流と網の幅が 質や速度を制限する要素になるなら内置器具を備えた,よく作られた単殻のロールは,資本コストが低く,清掃が容易な方法で,受け入れられる均一性を提供します..
線路の速度がどの程度で 双面構造が必要になるのか?
普遍的な限界値はない.通常は3m以上の網で約250m/min以上,または ±1°Cの均一性が指定されている場合,デフォルトになります.非光学グレードでは,約150m/min以下では,利益は通常微小である..
"ダブルシェル"と"ダブルジャケット"と"スパイラルバッフル"は同じですか?
双殻と双ジャケットは2つの同心シリンダーを指し,螺旋バッフルはチャネルを形成する要素を記述する.悪いものから良いものを見分けられるのは,ピッチだ.,チャネルセクションと溶接品質
厚い殻は冷却効果が良いのか?
反対に 放射線抵抗は壁の厚さに比例するので 厚い壁は熱流を遅らせて 熱慣性を加える部分的に可能な限り低く保つために存在します.
流量と圧力の減少は?
流れは,通常,1.53m/sのチャネル速度に従います.これは68mのロールでは6090m3/hを意味します.狭い螺旋回路の圧力低下は,通常,開いた空洞の3倍から6倍です.ロールの曲線に対してポンプのサイズ.
既存の単殻のロールを変換できますか?
変装には新しい殻組成,バッフル,ジャーナル,ジョイントアレンジメント,再バランスが必要です.新しいロールはほとんど常に安価で保証付きです.
温度均一性を確認するには?
負荷時試験:生産スループット,代表性のある樹脂,複数のクロスウェブ位置で熱対横断または赤外線スキャン.負荷なしでの測定は証明するものではなく,証拠として受け入れられない..
設計ではどんな水処理が必要ですか?
固定温度でフィルタリングされ,抑制され,閉ループ水,回転関節の上流100~200μmのフィルタリング.未処理水は脱垢間隔を短くします.そして,最終的には,早速交換を強制します..
ロールはどれくらい続くの?
処理された水,スケジュール化脱垢,クローム整備で10~15年. シェルとバッフルが健全である場合,通常,新しいコストの40~60%でリフォームは実行可能である.割れたバフルは計算を変えます.
BOPP と比べると BOPET の設計が変わりますか?
はい.BOPET は,冷却速度は無形成分を決定し,オリゴマープレートアウトにより敏感であるため,より細い仕上げとより緊密な均一性を要求します.鋳造フィルムロール仕上げ,ピッチ,フィルタリングを調整します
結論
高速で広い網状のフィルム挤出では 双殻冷却ロールは より良い技術的な解決策です その理由は構造的なだけでなく 熱性でもあります放射線抵抗を消す; 閉ざされた螺旋チャネルは壁の速度を維持し,境界層の抵抗を排除します.熱伝達係数が30%~50%向上し,指定可能な均一性帯域を測定し 強制する
1.5 倍2倍も高く 3〜6倍も圧力を降ろし 低水処理を オープンホイットよりも厳しく罰します無線線は,誰も必要ない..
決定は最悪の場合の関税計算に属します. 仕様は購入注文に属します:ピッチプロフィール,チャネル幾何学,殻厚さ,バランスグレード,クローム仕様と荷重時の均一性プロトコル周りの機器については, レビューをしてください.双方向フィルムロール範囲と映画産業ハブ,そして読みBOPP,BOPET,BOPAライン用のPRS冷却ロールRFQ を書く前にガイドします.
連絡先
ジェニー・リウ
メール: sale05@huataogroup.com
ウェブサイト: https://www.huataomulti-indusrolls.com/
電話 / WhatsApp: +86 177 4378 9775
ハッシュタグ
#ChillRoll #DoubleShellRoll #FilmExtrusion #BOPP #BOPET #CastFilm #CPP #FlexiblePackaging #IndustrialRoller #HeatTransfer #RollerMaintenance #TemperatureControl #FilmProduction #Procurement #EngineeringDesign #ProcessOptimization

 メッセージは20〜3,000文字にする必要があります。